


Резюме
Автоматизираните промишлени производствени линии разчитат на постоянен сгъстен въздух без замърсители, за да поддържат надеждна работа на цилиндрите, соленоидните клапани и пневматичните задвижващи механизми при непрекъснати операции на смяна.SMC тип AC FRL модулинтегрира три основни функции за подготовка на въздуха в рамките на един модулен модул за елиминиране на влагата, стабилизиране на работното налягане и доставяне на контролирано смазване с маслена мъгла за пневматичен хардуер надолу по веригата. Тази пълна статия разбива вътрешния структурен дизайн, степенуваните спецификации на производителността, различни сценарии за промишлено внедряване, стандартизирани работни потоци на инсталиране, рамки за рутинна поддръжка, сравнителни показатели за ефективност спрямо алтернативни възли за обработка на въздуха и разрешени технически запитвания за отстраняване на неизправности за инженери по проектиране на пневматични системи и техници по поддръжка на място. Всеки раздел предоставя приложими технически насоки за оптимизиране на консистенцията на сгъстен въздух и удължаване на експлоатационния живот на всички свързани компоненти на пневматичното изпълнение, без да се разчита на фрагментиран отделен филтър, регулатор и хардуер за смазване.
Съдържание — Щракнете върху всеки запис, за да преминете към секцията със съответстващо съдържание
- Основен структурен състав и интегриран функционален механизъм
- Ключови вградени дизайнерски характеристики за стабилна климатизация със сгъстен въздух
- Пълен спектър от индустриални приложения в автоматизираното производство
- Пълна стандартна матрица на техническите параметри за размери от серията AC
- Стъпка по стъпка стандартна инсталация и работен процес за калибриране на налягането
- Сравнителен анализ на ефективността на компонентите за подготовка на разделения въздух
- Структуриран график за рутинна поддръжка и правила за подмяна на компоненти
- Разрешени често задавани технически въпроси за пневматични инженери
Основен структурен състав и интегриран функционален механизъм
Сгъстеният въздух, извлечен директно от въздушни компресори, носи множество вредни примеси, които влошават работата на пневматичния хардуер при продължителна работа. Тези замърсители включват суспендирани твърди прахови частици, кондензирана водна пара от цикли на компресия на въздуха, остатъчна мъгла от смазочното масло на компресора и корозионни фрагменти от микрочастици, генерирани вътре в тръбопроводните мрежи. Необработеният суров сгъстен въздух предизвиква ускорено изтъркване на уплътненията, непостоянно движение на задвижващия механизъм, вътрешно блокиране на клапаните и чести неочаквани спирания на линията в автоматизирано оборудване за сглобяване, опаковане и обработка на материали.
Модулните модули за обработка на източник на въздух разрешават тези оперативни рискове чрез комбиниране на независими етапи на обработка в един компактен монтажен модул. Унифицираният формат на сглобяване елиминира излишните тръбни съединения, намалява общите точки на изтичане на системата и рационализира централизирания достъп за поддръжка за всички климатични модули. Стандартното тройно комбинирано оформление обединява три отделни функционални блока в една взаимосвързана рамка от алуминиева сплав, като всяка секция изпълнява незаменима задача за кондициониране, преди въздухът да достигне до пневматичните задвижващи механизми и контролните клапани.
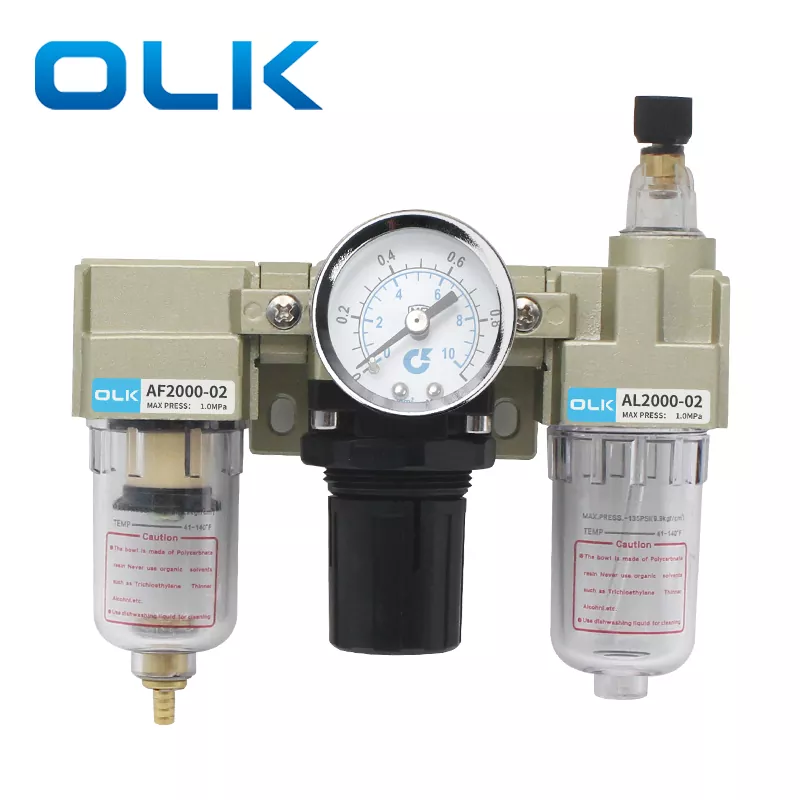
AF въздушен филтър модул
Този първичен горен сегмент улавя твърди частици и кондензирани водни капки във входящия поток сгъстен въздух. Вътрешно монтираните медни филтърни патрони постигат 5-микрона равномерна прецизност на филтриране, улавяйки фини метални стружки, прах от работилницата и натрупана влага, преди тези замърсители да преминат надолу по веригата към чувствителните регулиращи и смазващи възли. Прозрачните поликарбонатни купи за съхранение позволяват визуално наблюдение в реално време на натрупването на течност без разглобяване.
Модул за регулатор на налягането AR
Разположен централно в рамките на тройния модул, този модул осигурява стабилно изходящо въздушно налягане въпреки променливото входно захранващо налягане от компресорите. Пружинно-диафрагмена вътрешна балансираща структура автоматично компенсира ударите и спадовете на налягането, произтичащи от едновременни цикли на задействане на задвижващия механизъм. Регулируемото заключващо копче осигурява калибрирани стойности на налягането, за да се противопостави на отклонението, причинено от механични вибрации по време на непрекъснати производствени смени.
AL Модул за смазване на маслена мъгла
Сегментът за смазване надолу по веригата пулверизира определеното пневматично турбинно масло в ултра фина мъгла, суспендирана в кондициониран поток от сгъстен въздух. Тези маслени пари се движат през тръбопроводи, за да покрият вътрешните плъзгащи се повърхности на цилиндрите, макарите на клапаните и лагерните възли, намалявайки коефициентите на триене метал към метал и смекчавайки повредите от суха абразия по време на милиони възвратно-постъпателни цикли на движение. Регулируемият контрол на скоростта на капене позволява на техниците да напаснат обема на смазване към индивидуалните изисквания за потребление на въздух на оборудването.
- Последователният път на въздушния поток стриктно следва последователността филтър → регулатор → лубрикатор, за да се предотврати замърсяване с масло на филтърната среда и вътрешните компоненти за балансиране на налягането
- Модулният дизайн на свързващата връзка премахва изискването за персонализирани фитинги за преходни тръби между отделните функционални сегменти
- Универсалните L-образни метални монтажни скоби поддържат вертикален панелен монтаж върху рамки на машини, контролни шкафове и централни въздушни колекторни станции
- Модулната възможност за разширение позволява допълнителни манометри, дренажни приспособления за диференциално налягане и защитни капаци на купата да бъдат преоборудвани след инсталирането
Всеки вътрешен канал на потока се подлага на прецизна CNC обработка, за да се елиминират грапавите отливъчни повърхности, които улавят натрупването на частици и създават локализирани зони на падане на налягането. Плавната вътрешна геометрия на отвора поддържа постоянен въздушен поток в пълния диапазон на номиналния капацитет на потока, избягвайки затруднения в производителността по време на едновременни пикове на работа на множество задвижващи механизми. Инженерите, проектиращи централизирани системи за разпределение на въздуха, дават приоритет на интегрираните тройни възли пред отделен самостоятелен филтър, регулатор и хардуер за смазване, специално за тази балансирана характеристика на потока и предимство на компактния отпечатък в рамките на ограничени пространства на корпуса на машината.
Ключови вградени дизайнерски характеристики за стабилна климатизация със сгъстен въздух
Индустриалните пневматични среди излагат хардуера за подготовка на въздуха на непрекъснати механични вибрации, цикли на променлива температура на околната среда, променливо налягане на входящия въздух и ежедневни цикли на натрупване на кондензат. Обикновените евтини агрегати за обработка на въздуха нямат структурно укрепване и механизми за прецизно регулиране, необходими за поддържане на постоянни характеристики на кондициониране при многогодишна непрекъсната работа. Интегрираният троен монтаж включва множество патентовани оптимизации на дизайна, насочени към елиминиране на обичайните режими на повреда, наблюдавани в конвенционалния хардуер за обработка на разделен въздух.
Стабилността на настройката на налягането представлява едно от най-въздействащите вградени функционални подобрения. Механизмът на самозаключващия се бутон за регулиране премахва риска от калибрирано изместване на налягането след повтарящи се цикли на вибрация на машината. След като техниците завъртят копчето, за да достигнат целевото работно налягане, насоченото надолу аксиално притискане на копчето задейства вътрешни зъбни заключващи структури, които фиксират сигурно позицията на диафрагмата на регулатора. Случаен удар или продължителна вибрация в работилницата не могат да променят предварително зададените стойности на изходното налягане, елиминирайки честите задачи за повторно калибриране за персонала по поддръжката през ежедневните производствени смени.
- Дренажна архитектура с множество опции, поддържаща ръчно източване, автоматично източване при диференциално налягане и конфигурации на резервоара за автоматично източване от пълен плаващ тип за съпоставяне на различни нива на влажност в работилницата
- Високопрецизни аналогови манометри с двойна метрична маркировка за осигуряване на ясни отчитания на налягането с нисък паралакс по време на рутинни инспекции на линията
- Удароустойчиви купи от прозрачен поликарбонат; по-големите размери на рамката от 3000 до 5000 включват външен защитен екран за предотвратяване на напукване на купата по време на случайни сблъсъци на оборудването
- Устойчиви на корозия корпуси на клапани от лята алуминиева сплав с равномерна антиокислителна повърхностна обработка за удължен експлоатационен живот в производствени съоръжения с висока влажност
- Градуирана маркировка за нивото на маслото, отпечатана директно върху купите на лубрикатора, за да се предотврати препълване или недостатъчно подаване на масло, което компрометира ефективността на смазване на задвижващия механизъм
Гъвкавостта на дренажната система се справя с променливите нива на генериране на кондензат в различни индустриални съоръжения. Сухите вътрешни работилници с ниско съдържание на атмосферна влага работят ефективно с основни ръчни дренажни купи, изискващи планирано периодично източване по време на ежедневните интервали на спиране на оборудването. Съоръжения с висока околна влажност или въздушни компресори с водно охлаждане се възползват от варианти за оттичане на диференциално налягане, които автоматично изхвърлят натрупания кондензат, когато разликите в вътрешното налягане достигнат предварително зададени прагове без ръчна намеса на оператор. Напълно автоматичните конфигурации на плаващия дренаж обслужват непрекъснати 24-часови безпилотни производствени линии, където достъпът за планирана поддръжка е ограничен, източвайки натрупаната течност веднага щом нивата на кондензат достигнат критични височини във филтърните купи за съхранение.
Повърхностното покритие и изборът на материал допълнително подсилват дългосрочната надеждност на работа. Всички външни метални повърхности получават еднородно електростатично антикорозионно покритие, за да устоят на излагането на окисление от химическите изпарения във въздуха, често срещани в хранително-вкусовата промишленост, боядисването на текстил и заводите за производство на метали. Вътрешните уплътнителни уплътнения използват маслоустойчиви еластомерни съединения, съвместими с ISO VG32 турбинно смазочно масло, устойчиви на подуване, втвърдяване и микротечове след хиляди цикли на нагряване и охлаждане на околната температура.SMC тип AC FRL модулсъчетава всички тези материални и механични подобрения в дизайна, за да осигури стабилна производителност на климатизацията, която не е налична от началните алтернативи за немодулна подготовка на въздуха.
Пълен спектър от индустриални приложения в автоматизираното производство
Всеки производствен процес, използващ сгъстен въздух като основна среда за предаване на енергия, изисква стандартизирана климатизация за защита на прецизния пневматичен хардуер. Без равномерно филтриране, стабилизиране на налягането и контролирано смазване, автоматизираното оборудване изпитва непоследователна производителност на движение, повишени нива на износване на компонентите и непланиран престой, което нарушава непрекъснатия производствен график. Модулният троен комплект се адаптира безпроблемно към различни индустриални вертикали с уникални изисквания за качество на сгъстения въздух и регулиране на налягането.
Линии за сглобяване на автомобилни компоненти
Роботизираните затягащи приспособления, пневматичните отвертки, позициониращите цилиндри и манипулаторите за трансфер на материал изискват строго регулирано въздушно налягане, за да поддържат постоянен въртящ момент при сглобяване и прецизно позициониране на частите. Автомобилните работилници с голям обем генерират значително замърсяване с метални частици от станциите за рязане и обработка; медната филтърна среда от 5 μm улавя фини метални стърготини, преди да повредят макарите на прецизните клапани и уплътнителните компоненти на цилиндъра. Самозаключващата се настройка на налягането елиминира колебанията на въртящия момент при хиляди ежедневни цикли на сглобяване.
Оборудване за опаковане на храни и напитки
Машините за пълнене на бутилки, задвижващите механизми за запечатване на кашони и станциите за етикетиране работят в среда с контролирана температура с повишени нива на околна влажност. Прозрачните филтърни чаши опростяват мониторинга на кондензата, за да предотвратят замърсяване с водни капчици на линиите за подаване на въздух за храна. Дебитът на маслената мъгла на лубрикатора може да бъде калибриран до минимални изходни нива, за да се избегне рискът от контакт на маслени пари с опаковани консумативи, отговаряйки на индустриалните хигиенни оперативни стандарти.
Автоматизация на прецизното сглобяване на електрониката
Роботите за вземане и поставяне на микрокомпоненти, приспособленията за рязане на печатни платки и позициониращите цилиндри с малък отвор разчитат на ултрастабилно изходно налягане, за да елиминират микро трептенията по време на деликатна манипулация на компоненти. Вътрешните канали за въздушен поток с ниска турбулентност избягват вълни на налягането, които създават непоследователно движение на задвижващия механизъм, намалявайки отпадъците от неправилно подравняване на компонентите по време на високоскоростни производствени цикли за повърхностен монтаж.
Допълнителни големи сектори на внедряване включват машини за текстилно производство, спомагателно оборудване за леене под налягане на пластмаса, линии за фармацевтични опаковки, логистични роботизирани системи за палетизиране, пневматични машини за щанцоване на метали и автоматизирани станции за обработка на прозорци/врати. Всеки вертикал настройва спецификациите на основния модул според изискването за пиков въздушен поток, зададена точка на работно налягане, концентрация на влага в околната среда и приемливи прагове на замърсяване с частици за стандартите за контрол на качеството на готовия продукт.
Централизираните главни въздушни колекторни инсталации обикновено разполагат големи възли с размер 4000 или 5000 директно надолу по веригата от изходите на първичния въздушен компресор, за да извършат първична масова климатизация за цели фабрични разпределителни мрежи за сгъстен въздух. Вариантите с по-малък размер на рамката 1000 и 2000 се монтират директно върху отделни самостоятелни шкафове за управление на машината, за да осигурят вторично локализирано регулиране на налягането и филтриране за оборудване с уникални прецизни работни изисквания, отделно от основните параметри на фабричното налягане на подавания въздух.
Инженерните екипи на съоръженията стандартизират унифицирани модулни тройни възли, за да опростят управлението на запасите от резервни части. Единични резервни филтърни патрони, модули на диафрагмата на регулатора и вложки на дюзите на лубрикатора пасват на съвпадащи варианти на размери на рамката, елиминирайки изискването за складиране на отделни комплекти резервни компоненти за хардуер за разделен филтър, регулатор и лубрикатор, доставян от множество отделни производители. Тази стандартизирана съвместимост на компонентите рационализира организацията на складовите резервни части и намалява закъсненията във времето по време на спешни ремонтни операции по поддръжка на място.
Пълна стандартна матрица на техническите параметри за размери от серията AC
Пет отделни класификации на размера на рамката покриват пълния диапазон от промишлен поток на сгъстен въздух и изисквания за оразмеряване на тръбопроводните връзки, вариращи от компактни микро възли с резба M5 за малка прецизна роботика до големи 1-инчови варианти на портове за фабрични главни станции за третиране на въздушни колектори. Всеки размер на рамката носи фиксирани граници на размерите, максимален пропускателен капацитет, работни прозорци под налягане и правила за съвместимост на взаимозаменяемите аксесоари, които инженерните екипи се позовават по време на фазите на проектиране на пневматичната система.
| Рамков модел от серия AC | Стандартна спецификация на резбата на порта | Максимално допустимо работно налягане | Диапазон на регулиране на налягането | Включен защитен капак на купата на филтъра |
|---|---|---|---|---|
| AC1000 | M5 × 0,8 | 1,0 MPa | 0,05 – 0,7 MPa | не |
| AC2000 | PT 1/4 | 1,0 MPa | 0,05 – 0,85 MPa | не |
| AC3000 | PT 3/8 | 1,0 MPa | 0,05 – 0,85 MPa | да |
| AC4000 | PT 1/2 / PT 3/4 | 1,0 MPa | 0,05 – 0,85 MPa | да |
| AC5000 | PT 1 | 1,0 MPa | 0,05 – 0,85 MPa | да |
Универсалните фиксирани показатели за механична производителност се прилагат за всички варианти на размера на рамката, независимо от разликите в размера на портовете, установявайки последователни минимални оперативни стандарти за цялата серийна продуктова линия:
- Доказателство за изпитване под налягане: 1,5 MPa за валидиране на структурната цялост по време на проверка на качеството на производството
- Разрешена работна температурна лента на флуида на околната среда и въздух под налягане: 5°C до 60°C без влошаване на производителността на компонента
- Оценка на прецизност на филтриране на стандартна филтърна среда: еднаква ефективност при улавяне на частици от 5 μm във всички AF филтърни модули
- Определена съвместима степен на смазочна течност: ISO VG32 индустриално турбинно масло за постоянна пулверизация и ефективност против износване
- Конструкционен материал на основата на купата: прозрачен удароустойчив поликарбонат с отпечатани маркировки за индикатор за нивото на течността
Персонализируемите суфикс кодове за поръчка позволяват настройка на спецификацията за специфични за сайта работни условия. Модификаторите на следния код определят типа на дренажния механизъм, ориентацията за монтиране на интегрирания манометър и допълнителни аксесоари по избор, включително монтажни скоби, приставки за контрол на потока и защитни корпуси на купата против сблъсък. Стандартизираната структура за поръчки опростява междурегионалното снабдяване с компоненти и гарантира последователно съвпадащи спецификации на резервни единици за идентично оборудване на производствена линия, инсталирано в множество фабрични местоположения, управлявани от едно и също производствено предприятие.
Чертежите на оформлението на размерите, публикувани за всеки размер на рамката, осигуряват прецизни хоризонтални и вертикални измервания на монтажния отпечатък, за да подпомогнат планирането на пространството на шкафа за управление и структурния дизайн на рамката на машината по време на предпроизводствените инженерни фази. Подробните аксиални и радиални толеранси на размерите елиминират конфликтите при монтажа при модернизиране на съществуващи производствени линии с модернизиран хардуер за подготовка на въздуха, като се избягват скъпи корекции на обработка на място, за да се приспособи несъответстваща монтажна геометрия между наследени разделени компоненти за обработка на въздуха и нови интегрирани тройни възли.
Стъпка по стъпка стандартна инсталация и работен процес за калибриране на налягането
Неправилното сглобяване, обратната ориентация на въздушния поток и неправилно калибрираните настройки на налягането са сред първите три основни причини за преждевременна повреда на модула за подготовка на въздуха и повреда на пневматичния хардуер надолу по веригата. Следването на стандартизиран контролен списък за последователно инсталиране елиминира човешка грешка, която може да се избегне по време на процедурите за първоначално монтиране и пускане в експлоатация, запазвайки пълния функционален живот на интегрирания троен модул и цялото свързано пневматично оборудване за изпълнение.
Всички инсталационни процедури трябва да започнат с пълно намаляване на налягането на фабричната главна линия за подаване на сгъстен въздух, за да се елиминира рискът от внезапно изпускане на въздух под високо налягане по време на монтажа на компонентите и работата по свързването. Техниците трябва да потвърдят спирането на компресорната система и обезвъздушаването на остатъчното налягане в тръбопровода преди манипулирането на модула, закрепването на фитинга с резба на тръбата и операциите по монтиране на манометър.
- 1. Увийте PTFE уплътнителна лента равномерно около фитингите с външна тръбна резба, преди да завиете входните/изходните съединители в отворите на корпуса на клапана на модула, за да елиминирате изтичането на въздух при резбовите съединения; избягвайте прекаленото затягане на резбовите връзки на поликарбонатната купа, за да предотвратите напукване на материала счупвания от напрежение
- 2. Проверете стрелките за маркиране на посоката на потока, отпечатани върху горната повърхност на интегрираната алуминиева рамка; сгъстеният въздух трябва да влезе в левия порт на AF филтъра и да излезе от десния порт на AL лубрикатора, обратната инсталация нарушава последователното филтриране и замърсява вътрешните компоненти на регулатора с остатъци от маслена мъгла
- 3. Закрепете L-образна метална монтажна скоба върху вертикална плоска рамка на машината или повърхности на панела на шкафа със здрави крепежни елементи, като гарантирате, че няма странична механична хлабина, която предава вибрации в тялото на модула по време на циклите на работа на оборудването
- 4. Прикрепете калибриран манометър към специалния порт за манометър на модула на централния регулатор, като затегнете фитингите на манометъра само с ръчен въртящ момент, за да избегнете повреда на вътрешните диафрагми за измерване на налягането на манометъра
- 5. Възстановете подаването на сгъстен въздух с малък обем към модула, повдигнете копчето за настройка на централния регулатор нагоре, за да активирате функцията за настройка на налягането; завъртете по посока на часовниковата стрелка, за да увеличите изходното налягане и обратно на часовниковата стрелка, за да намалите налягането на подаване, докато целевата зададена точка се регистрира на аналоговия манометър
- 6. След като необходимата стойност на работното налягане се стабилизира, натиснете копчето за регулиране докрай надолу, за да задействате вътрешния самозаключващ се зъбен механизъм и да осигурите трайно калибрираните настройки на налягането срещу дрейф, предизвикан от вибрации
- 7. Развийте закопчалката на горния отвор за пълнене на масло на лубрикатора, като използвате стандартен инструмент с шестостенен ключ, изсипете определеното ISO VG32 турбинно масло във вътрешния резервоар, без да превишавате отпечатаната линия на индикатора за максимално ниво на течността върху прозрачните стени на купата, затегнете отново закопчалката на отвора за масло, за да уплътните срещу изтичане на въздух
- 8. Винт за контрол на скоростта на капене на маслена мъгла на лубрикатора: въртенето по посока на часовниковата стрелка увеличава обема на разпръскване на маслото за многозадвижващи станции с висока консумация на въздух, въртенето обратно на часовниковата стрелка намалява отделянето на мъгла за прецизно роботизирано оборудване с нисък поток, чувствително към излишно замърсяване с маслени пари
Валидирането при пускане в експлоатация след инсталацията изисква непрекъсната 30-минутна работа на пълно подаване на въздух при условия на пиково натоварване на оборудването, за да се потвърди стабилно поддържане на налягането и постоянен изход от разпръскване на маслена мъгла. Техниците инспектират визуално всички резбови съединения, връзки на купата и модулни взаимосвързани шевове за признаци на микро изтичане на въздух чрез разтвор за тестване на сапунени мехури, приложен към всички свързващи повърхности. Всяко забележимо просмукване на въздух изисква разглобяване, повторно поставяне на PTFE уплътнителна лента и повторно затягане с контролиран въртящ момент, за да се разреши изтичането на съединението, преди да се възобнови пълната работа на производствената линия.
За инсталации на главни колектори в цялото съоръжение с модули AC4000 и AC5000 с голям размер на рамката се препоръчват допълнителни вибрационни изолиращи гумени монтажни подложки под монтажните повърхности на метални L-скоби, за да се намали предаването на вибрации от голям обем на компресора в тялото на модула за подготовка на въздуха. Вибрационната изолация минимизира дълготрайното напрежение от умора върху диафрагмите на вътрешния регулатор и резбовите съединения на филтърната купа, като удължава общия сервизен интервал между пълните ремонти на модула.
Сравнителен анализ на ефективността на компонентите за подготовка на разделения въздух
Много инженери по проектиране на пневматични системи претеглят две различни хардуерни архитектури за климатизация по време на първоначалното планиране на оформлението на проекта: напълно интегрирани тройни модулни възли или три самостоятелни отделни филтърни, регулаторни и смазочни единици, свързани чрез междинни тръбни фитинги. Всяка конфигурация носи уникални оперативни компромиси, свързани със сложността на инсталацията, пространствения отпечатък, риска от течове, достъпността на поддръжката и дългосрочната последователна производителност при кондициониране.
| Измерение за оценка на ефективността | Интегриран троен модулен монтаж | Отделен хардуер за дискретен филтър/регулатор/лубрикатор |
|---|---|---|
| Общи рискови точки за изтичане на тръбопровод | Минимални вътрешни блокировки; само две външни входни/изходни резбови съединения, изложени на потенциал за теч | Множество междинни фитинги за преходни тръби между три отделни единици, драстично увеличаващи общата вероятност за изтичане на въздух |
| Изискване за размер на инсталацията | Компактният унифициран дизайн на рамката намалява заетостта на вертикалното и хоризонталното пространство на панелите средно с 40%. | Три независими корпуса на модула изискват разширена повърхност за монтаж с разделителни пролуки за индивидуален достъп за поддръжка на купата |
| Възел за спад на налягането | Гладките непрекъснати канали за вътрешен поток ограничават нарастващата загуба на налягане в целия номинален спектър на потока | Многопосочните колянови фитинги създават кумулативно съпротивление на потока и повишен спад на налягането в системата по време на пиков въздушен поток |
| Достъпност за централизирана поддръжка | И трите обслужваеми купи, подравнени в една вертикална равнина за едновременна визуална проверка и подмяна на компоненти | Разпръснатото позициониране на модула изисква отделен физически достъп до три различни места за монтиране за рутинни задачи за проверка |
| Риск от дрейф на налягането, предизвикан от вибрации | Единична твърда алуминиева рамка елиминира относителното движение на компонентите между регулатора и филтърните модули | Независимият монтаж на модула позволява незначително позиционно изместване при продължителна вибрация в работилницата, постепенно променяйки калибрираните настройки за налягане |
| Стандартизация на запасите от резервни части | Унифицирани резервни компоненти на патрона, диафрагмата и дюзата, съвместими със съответстващи варианти на размера на рамката от една продуктова серия | Дискретният хардуер от отделни продуктови линии изисква складиране на множество уникални номера на резервни компоненти с ограничена кръстосана съвместимост |
Отделен отделен хардуер за климатизация понякога намира ограничено внедряване в рамките на специализирани промишлени тръбопроводни системи с ултрависок поток, където персонализираното разстояние между етапите на филтриране, регулиране на налягането и смазване става задължително за уникални ограничения на процеса. За над деветдесет процента от стандартното автоматизирано сглобяване, опаковане, обработка на материали и прецизни роботизирани пневматични инсталации, интегрираните модулни тройни възли осигуряват превъзходно балансирано представяне по всички измерени критерии за оценка, изброени в матрицата за сравнение по-горе.
Дългосрочните оперативни данни, събрани при многогодишно внедряване на производствени линии, потвърждават, че интегрираните модулни тройни единици намаляват общите часове за рутинна поддръжка с приблизително тридесет процента годишно в сравнение с еквивалентни настройки на разделени компоненти. Консолидираната инспекция и достъпът за подмяна на компоненти елиминират многократните пътувания на техник между разпръснати дискретни места за монтаж на хардуер, рационализирайки ежедневните кръгове за безопасност на оборудването преди смяна и валидиране на производителността, провеждани от екипи за поддръжка на съоръженията.
SMC тип AC FRL модулусилва тези присъщи модулни предимства на сглобяването чрез усъвършенствана механична обработка на вътрешния канал на потока, подсилена конструкция на блокираща рамка и стандартизирана взаимозаменяема архитектура на резервни компоненти, недостъпна от генеричните несерийни модулни възли за обработка на въздуха, доставяни от конкурентни производители на компоненти.
Структуриран график за рутинна поддръжка и правила за подмяна на компоненти
Постоянната планирана превантивна поддръжка директно удължава функционалния експлоатационен живот на модулите за подготовка на въздуха и предотвратява непланирана повреда на пневматичния хардуер надолу по веригата, предизвикана от влошена филтърна среда, изчерпани резервоари за смазка или износени вътрешни уплътнителни компоненти на регулатора. Установяването на фиксирани интервали за проверка и обслужване, съобразени с работните часове на оборудването, създава предвидими работни потоци за поддръжка за техническия персонал на съоръжението, елиминирайки сценарии за реактивен аварийен ремонт, причинени от пренебрегната деградация на хардуера на климатика.
Ежедневни задачи за визуална проверка преди смяна
Проверете прозрачната купа на филтъра за натрупан обем кондензат; изпълнете процедурата за ръчно източване, ако течността достигне половината от общия капацитет на купата. Проверете нивото на маслото в резервоара на лубрикатора и допълнете турбинно масло ISO VG32, преди нивото да падне под минималната отпечатана индикаторна маркировка. Уверете се, че показанията на циферблата на манометъра съответстват на калибрираната целева работна точка, като се уверите, че заключващият бутон остава напълно натиснат, за да се предотврати отклонение на налягането, предизвикано от вибрации.
Месечен цикъл на пълно функционално обслужване
Намалете напълно модула на модула, отстранете филтърната купа и извадете медния филтърен патрон за обратно продухване със сгъстен въздух, за да изчистите натрупаните частици. Проверете всички уплътнения с резба на купата за втвърдяване, напукване или незначителни следи от просмукване на масло/вода; заменете повредените еластомерни уплътнения, за да елиминирате риска от изтичане на ставите. Регулирайте скоростта на капене на маслена мъгла от лубрикатора, за да отговаря на актуализираните пикови изисквания за потребление на въздух на оборудването след месечни прегледи на производителността.
Тримесечни процедури за основен ремонт
Напълно разглобете модула на регулатора, за да проверите вътрешната балансираща диафрагма за разтягане, микроразкъсвания или повреда от износване на повърхностни частици. Почистете възела на дюзите за пулверизиране на смазочния механизъм, за да премахнете остатъците от втвърдено масло, които ограничават постоянния поток на генериране на мъгла. Проверете всички модулни съединителни шевове за изтичане на въздух чрез разтвор за тестване на сапунени мехурчета, повторно затягане на разхлабените крепежни елементи и подмяна на износените блокиращи уплътнения на О-пръстените, ако е необходимо.
- Незабавна задължителна смяна на филтърния патрон: филтърната среда показва силно обезцветяване от постоянно замърсяване с частици или обратното промиване не успява да възстанови постоянната пропускателна способност на въздуха
- Пълна подмяна на мембранния възел на регулатора: видими пикове на флуктуация на налягането по време на стабилни цикли на натоварване на оборудването показват вътрешна умора на диафрагмата и разтягане на материала
- Смяна на компонента на дюзата на лубрикатора: непостоянен изход от пулверизиране на маслена мъгла продължава след цялостно почистване с разтворител на вътрешните канали на потока на дюзата
- Пълна подмяна на модула на купата: корпусът от поликарбонат развива повърхностни микропукнатини или постоянно помътняване, което пречи на визуалната проверка на нивото на чистата течност
Всички работи по разглобяване и подмяна на компоненти трябва стриктно да следват протоколите за безопасност при намаляване на налягането, за да се избегне внезапно изпускане на въздух под високо налягане по време на отстраняване на купата и обслужване на вътрешния модул. Техниците по поддръжката трябва да носят стандартно оборудване за защита на очите по време на всички процедури за почистване на филтърния патрон, пълнене на масло и разглобяване на вътрешния регулатор, за да предотвратят контакт със замърсен кондензат или остатъци от смазочна течност.
Съоръженията, работещи в силно запрашени индустриални среди за производство на метали или обработка на минерали, трябва да ускорят всички графики на планираните интервали за поддръжка с петдесет процента, тъй като повишените концентрации на частици във въздуха ускоряват запушването на филтърната среда и нивата на абразивно износване на вътрешните компоненти далеч над стандартните базови нива на замърсяване в работилницата.
Разрешени често задавани технически въпроси за пневматични инженери
1. Какво представлява префиксът за именуване на продукта AC в системата за класификация на серийните тройни сглобки?
Обозначението AC комбинира съкращения за трите интегрирани функционални подвъзела, образуващи цялостната тройна единица на климатика: AF означава въздушен филтър, AR представлява въздушен регулатор и AL идентифицира въздушен лубрикатор. Унифицираният AC етикет означава фабрично сглобена взаимосвързана комбинация от всичките три основни модула за подготовка на въздуха в една единствена монтажна рамка, отличавайки тази продуктова линия от самостоятелния хардуер за отделни компоненти AF, AR или AL без интегрирани модулни рамки за свързване.
2. Каква стандартизирана последователност на свързване на тръбопровода за подаване на сгъстен въздух трябва да се приложи за този троен монтаж?
Универсалният препоръчан от индустрията път на потока на свързване следва главната захранваща линия на компресора → входен порт за троен монтаж на променлив ток → колектори на електромагнитен клапан надолу по веригата, цилиндрични задвижващи механизми и станции за пневматични инструменти. Въздухът трябва да преминава последователно през филтъра, регулатора и лубрикатора във фиксиран ред; обръщането на входящите и изходящите портове въвежда необратимо замърсяване на вътрешните балансиращи диафрагми на регулатора от нефилтрирани частици и остатъци от мъгла от смазочно масло, уловени в камерите на филтърната среда.
3. Какви оперативни разлики разделят ръчните конфигурации, диференциалното налягане и напълно автоматичните конфигурации на дренажната купа?
Ръчните дренажни купи разчитат на планирано физическо задействане на оператора за изхвърляне на натрупания кондензат, подходящи за помещения с ниска влажност на закрито с предсказуеми прозорци за изключване при ежедневна поддръжка. Вариантите за оттичане на диференциално налягане автоматично изхвърлят натрупаната течност, когато разликите в налягането между входа и изхода на филтъра преминат предварително зададени прагове, функционирайки само докато непрекъснатият въздушен поток преминава през модула. Автоматичните дренажни системи от пълен поплавък активират изпускането на кондензат изцяло въз основа на височината на течността във филтърните купи за съхранение, като работят надеждно по време на продължителни 24-часови производствени смени без персонал, независимо от променливите колебания на пропускателната способност на въздушния поток.
4. Могат ли алтернативни смазочни течности, различни от ISO VG32, да се използват безопасно в рамките на интегрирания модул за смазване?
Неодобрените класове на вискозитет на маслото или непромишлените формулировки на смазочния материал нарушават последователното разпръскване на микромъгла вътре в модула на дюзата на AL смазочния механизъм, което води до неравномерно покритие на вътрешните плъзгащи се повърхности на задвижващия механизъм или остатъчно гъсто натрупване на масло, което запушва тесни канали за потока в компонентите на макарата на клапана надолу по веригата. Само масло за пневматично смазване от турбинен клас ISO VG32 поддържа калибрирана производителност на разпръскване, съответстваща на геометрията на вътрешните размери на дюзата, проектирана в серийните модули за смазване, елиминирайки риска от преждевременно блокиране на клапана или непоследователно изходно движение на цилиндъра.
5. Как инженерите могат да определят правилния размер на рамката на серията AC за проекти за проектиране на оформление на нови пневматични системи?
Изчисленията за избор на размер на рамката разчитат на две основни основни променливи: общ пиков едновременен обем на консумация на въздух на всички пневматични задвижващи механизми, свързани надолу по веригата, и номинални спецификации на диаметъра на резбата на тръбопровода за сгъстен въздух в съществуващата разпределителна мрежа на съоръжението. Съвпадението на размера на резбата на порта с предварително инсталирания главен захранващ тръбопровод елиминира изискването за персонализирани преходни фитинги, докато изборът на размер на рамката с номинален капацитет на потока, надвишаващ пиковото едновременно търсене на въздух, предотвратява прекомерен спад на налягането и непоследователно движение на задвижващия механизъм по време на производствени работни цикли с пълно натоварване.
6. Тройният модул поддържа ли монтаж в обърната или хоризонтална монтажна ориентация?
Zhejiang Ouleikai Pneumatic Co., Ltd.доставя стандартизирани модулни възли за подготовка на въздуха, проектирани да разрешават предизвикателствата, свързани с нестабилността на качеството на сгъстения въздух в глобалните индустриални вертикали за автоматизация, с пълна техническа документация и ресурси за чертежи с размери, налични за всички варианти на размер на рамката от серия AC.


